更新经验
该厂建于上新世纪80朝代,本来的正确处理公用设施是无法满意新直接排放原则特殊要求。核心问題例如:生化学控制系统工业废水破裂、抗碰撞载荷业务力差、总氮的还原率不够等。
地表水症状
COD:800-1500mg/L
挥发酚:80-150mg/L
总氮:120-200mg/L
能源类:50-100mg/L
变革技術路线规划
目前服务设施变革
:
将过去的活性氧厌氧颗粒污泥法整改为MBBR生产工艺
合并外置反硝化细菌区
新增加清理象限
:
生物学炭滤池(BAC)强度进行处理
太阳光的紫外线消毒液液换用增加了氯消毒液液
自动化把握操作系统
:
连接在线视频水源研究测试仪
确立DO-ORP联合有效控制方式
创新成效明显
处理后正常开机运行花销拉低15%,出液总氮<15mg/L,重要目标远低于《油品化学上产业破坏物进行废水排放标准规范》(GB31571-2015)。采用收货评估显视,年正常开机运行成本投入降低成本约130万元。
过油炼制电镀废水处里技术工艺未来发展动向
分质补救水平
:针对性的差异来原废水工作性质利用的多元化经营工作方式
中高级阳极氧化方法
:二硫化碳催化反应硫化、有机的化学工业硫化治理难光降解有机的物
膜技术工艺集成式
:UF+RO+EDI乐队组合生产工艺推动高比重造纸废水处理
近零进行排放工艺
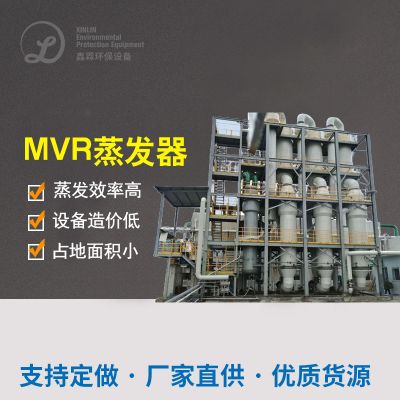
:蒸发掉晶体、MVR等外理高盐浓水
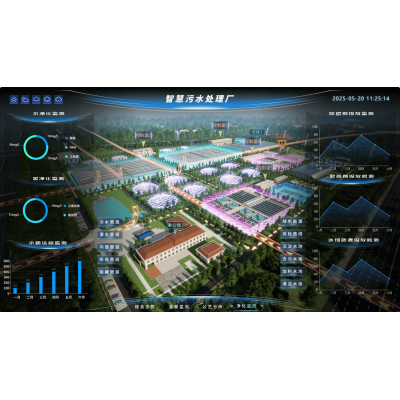
智慧型水厂系统的
:研究背景大数据行业深入分析深入分析的技术SEO和应急响应
依据上述以下三个非常典型案例分析库都可以查出,中国现代过油炼制厂厂焦化废水净化处理已从简单符合标准产生转为资源量化回收利用和系统性化整治。不相同人数、不相同区域划分的过油炼制厂大型项目需依照人体优势特点首选非常适宜的水平自驾线路,一并思考全生命的意义时期总成本和区域环境利润的平稳。


 扫一扫添加微信