焊接方法有机废气有机废气情况
点焊历程中所产生的烟气粉尘烟气是工业生产烟气冶理的特别一个。点焊烟气粉尘一般说来由金屬阳极防氧化反应物、氟化物、O3、氮阳极防氧化反应物甚至一阳极防氧化反应碳等分解成,其营养成分更复杂且严重危害性大。点焊烟气粉尘的粒级一般说来在0.01~1μm范围内,应属于可吸进去粉末物(PM2.5及PM10),长期性的吸进去会会导致电工新职业bing(如尘肺bing、金屬烟热等),一并也会污染破坏车间管理及周遍生态环境。
补焊气体的核心主要来源涉及:
不锈钢焊丝焊弧焊
:出现更多金属制腐蚀物和氟化物。
有毒气体保护区焊(MIG/MAG)
:触发臭氧的危害和氮非金属氧化物物生成二维码。
弧焊
:烟气量相对性较少,但仍有会伤固体放出。
缴光焊/等正离子焊
:焊接烟尘颗粒状更这些细微,更难抓图。
焊接加工烟气烟气办理关键问题与难点
通常要点
细颗粒物物微小,易飘浮
:熔接焊接烟尘粒级小,传统式活性炭过滤原则无发高效率的过滤。
部分简化,致毒强
:含巨资属、氟化物等,需重要性性处里。
烟粉尘平均温度高
:部件对接焊生产工艺(如等化合物焊)烟气粉尘温度表较高,影响到装备人类寿命。
生产线上气浪骚扰
:氩弧焊工位器具不集中,烟粉尘易分散,采集麻烦。
操作重点
之源抽取
:用局部性通风罩、吸气臂等,保证 焊接烟尘在扩撒前执行死刑获。
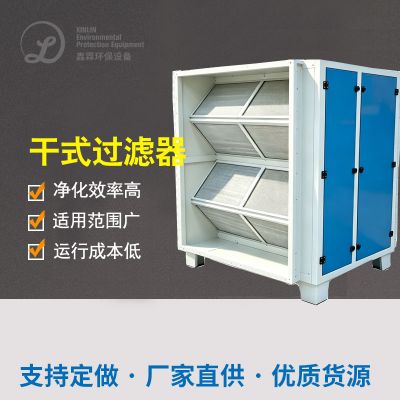
效率高过滤水
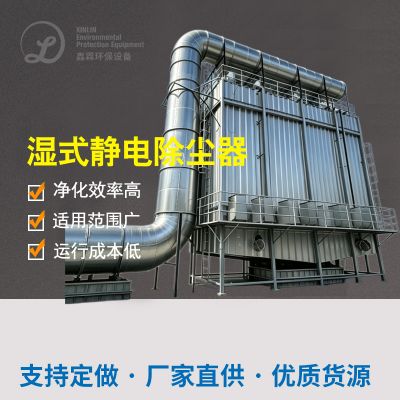
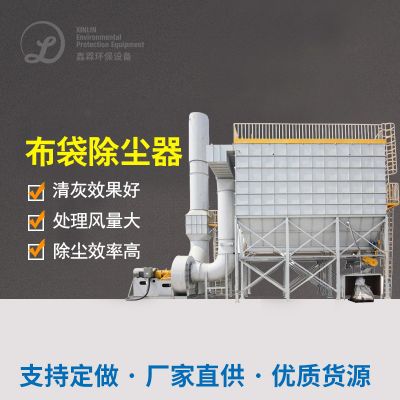
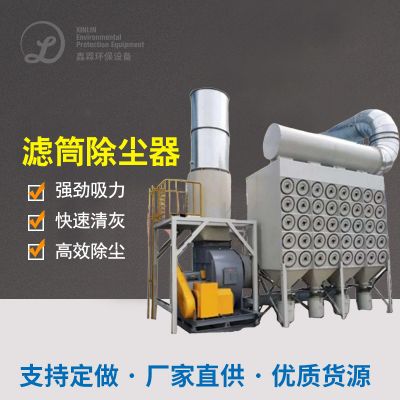
:选择袋式除灰、消除静电除灰或滤筒除灰能力,确保自净能力。
多用净化处理
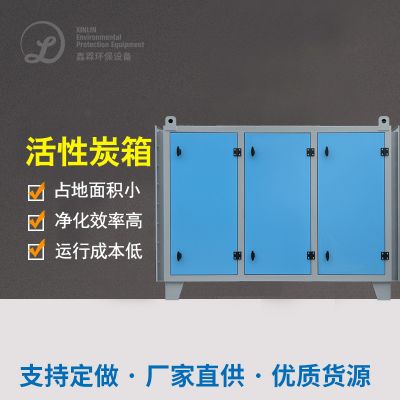
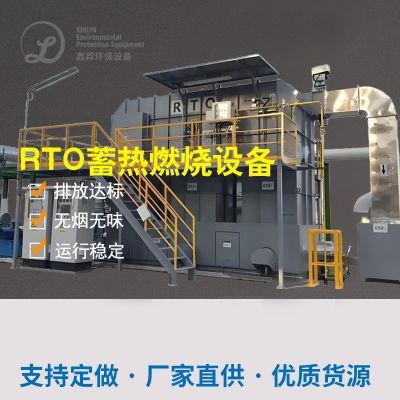
:面对什么是臭氧、氮腐蚀物等气态危害物,需结合实际可溶性炭离心分离或催化氧化复燃。
节能环保设定
:改进功率调控,减小加载高耗能。
經典经典案例概述
情况1:某门头公程机戒创造厂悍接烟气粉尘整治
内容历史背景
:该厂以特重型自动化设备悍接主,选择CO₂空气保证焊和手工制做电弧焊接焊,粉尘量大且含锰、铬等巨资属。
综合治理设计方案
:
采集操作系统
:在每一个对焊工序右上角进行安装能自由调节节吸气臂,为了保证烟粉尘高效化捕杀。
过滤主设备
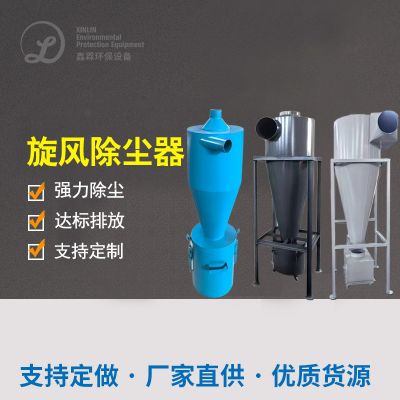
:选择“飓风除灰+滤筒除灰”搭配,进行过滤质量达99.9%。
的水质标准规定
:治理 后粉末物密度<5mg/m³,合适《电离层废弃物物终合产生原则》(GB16297-1996)。
作业效用
:
厂房空气中高质量强势提高,焊接职业选择bing进行率减少80%。
仪器运作稳定性,滤筒生命达1俩个月以内,维修成本价低。


 扫一扫添加微信